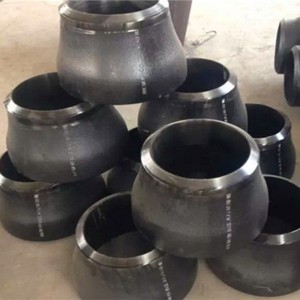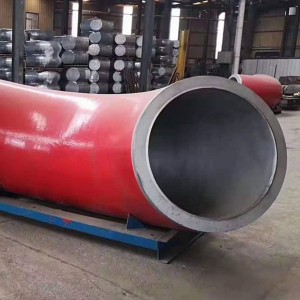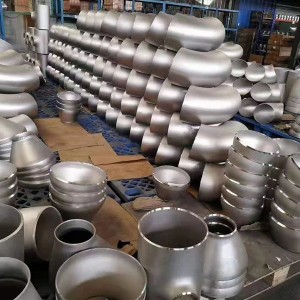


Khớp nối ống thép liền mạch bằng thép cacbon đen/thép không gỉ dạng khuỷu
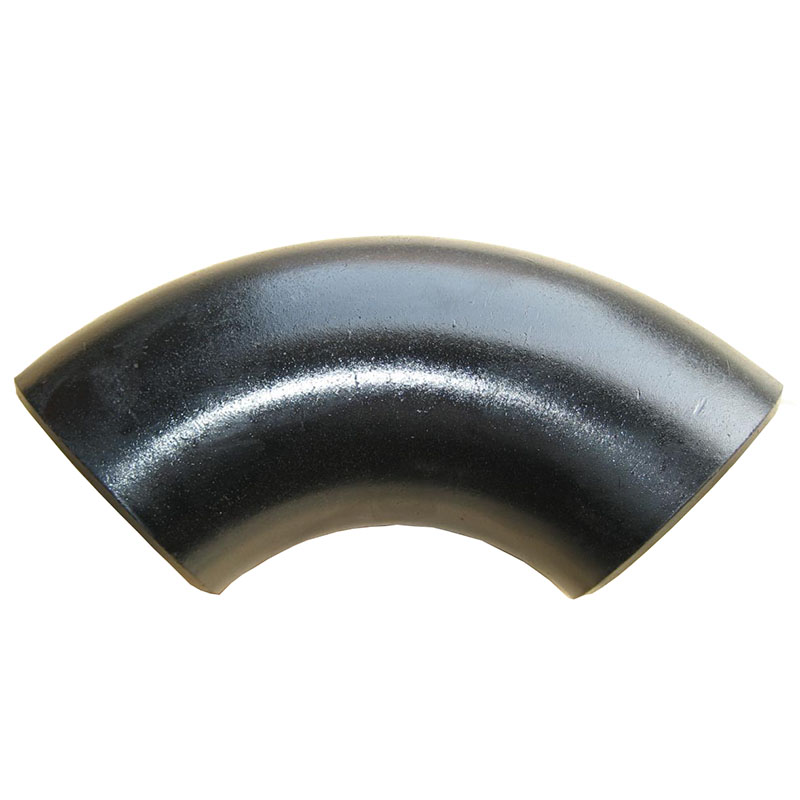


Thép cacbon: ASTM/ASME A234 WPB, WPC
Hợp kim: ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911, 15Mo3 15CrMoV, 35CrMoV
Thép không gỉ: ASTM/ASME A403 WP 304-304L-304H-304LN-304N
ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti
ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
Thép chịu nhiệt độ thấp: ASTM/ASME A402 WPL3-WPL 6
Thép hiệu năng cao: ASTM/ASME A860 WPHY 42-46-52-60-65-70
Thép đúc, thép hợp kim, thép không gỉ, đồng, hợp kim nhôm, nhựa, phương pháp chiết xuất crom bằng argon, PVC, PPR, RFPP (polypropylene gia cường), v.v.
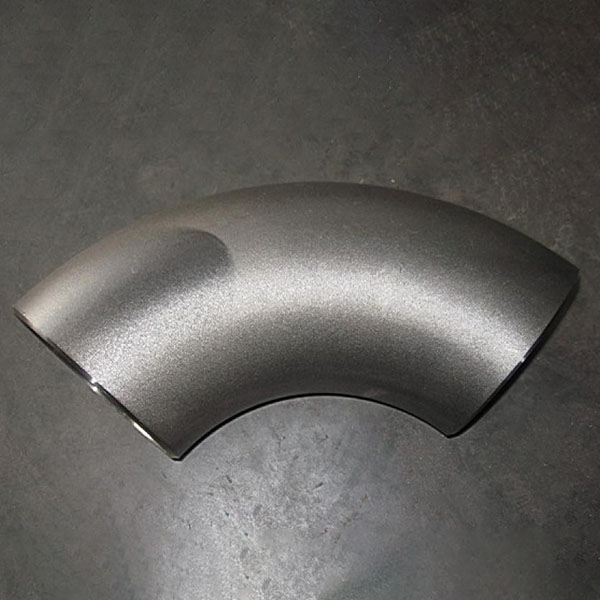
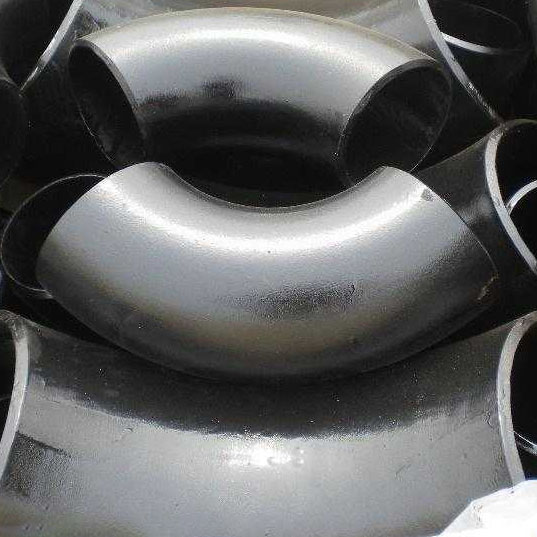
Cút nối liền mạch: Cút nối là một loại phụ kiện đường ống được sử dụng trong đoạn uốn cong của đường ống. Trong hệ thống đường ống, cút nối chiếm tỷ lệ lớn nhất, khoảng 80%. Thông thường, các quy trình tạo hình khác nhau được lựa chọn cho cút nối có vật liệu hoặc độ dày thành khác nhau. Các nhà máy sản xuất thường sử dụng các quy trình tạo hình cút nối liền mạch như ép nóng, dập, ép đùn, v.v.
Tạo hình bằng phương pháp ép nóng
Quá trình tạo hình khuỷu bằng phương pháp ép nóng sử dụng máy ép khuỷu chuyên dụng, khuôn lõi và thiết bị gia nhiệt, để phôi được đặt trên khuôn trong máy ép và chuyển động đẩy về phía trước. Trong quá trình chuyển động, phôi được gia nhiệt, giãn nở và uốn cong. Đặc tính biến dạng của khuỷu ép nóng dựa trên quy luật biến dạng dẻo của vật liệu kim loại: thể tích trước và sau đường kính phôi; đường kính phôi được sử dụng nhỏ hơn đường kính của khuỷu; thông qua khuôn lõi để kiểm soát quá trình biến dạng của phôi, sao cho dòng chảy kim loại bị nén ở phần cung bên trong bù lại sự giãn nở và mỏng đi của các phần khác, nhằm thu được độ dày thành khuỷu đồng đều.
Phương pháp tạo hình khuỷu bằng ép nóng có ưu điểm là hình thức đẹp, độ dày thành đồng đều và hoạt động liên tục, phù hợp cho sản xuất hàng loạt, do đó trở thành phương pháp tạo hình chính cho khuỷu thép carbon, thép hợp kim, và cũng được ứng dụng trong việc tạo hình khuỷu thép không gỉ với một số thông số kỹ thuật nhất định.
Các phương pháp gia nhiệt trong quá trình tạo hình bao gồm gia nhiệt cảm ứng tần số trung bình hoặc cao tần (vòng gia nhiệt có thể là nhiều vòng hoặc một vòng), gia nhiệt bằng ngọn lửa và gia nhiệt bằng lò phản xạ, việc sử dụng phương pháp gia nhiệt nào phụ thuộc vào yêu cầu của sản phẩm tạo hình và tình hình năng lượng.
Đóng dấu
Phương pháp dập định hình khuỷu nối là phương pháp được sử dụng sớm nhất trong sản xuất hàng loạt khuỷu nối liền mạch. Trong sản xuất các loại khuỷu nối có thông số kỹ thuật thông dụng, phương pháp này đã được thay thế bằng phương pháp ép nóng hoặc các quy trình định hình khác, nhưng đối với một số loại khuỷu nối có thông số kỹ thuật, do sản xuất số lượng nhỏ nên độ dày thành quá dày hoặc quá mỏng.
Sản phẩm vẫn được sử dụng khi có các yêu cầu đặc biệt. Việc dập và tạo hình khuỷu tay sử dụng đường kính ngoài của khuỷu tay bằng với đường kính phôi, sử dụng máy ép trong khuôn để ép trực tiếp thành hình dạng.
Trước khi dập, phôi được đặt lên khuôn dưới, lõi trong và khuôn ngoài được nạp vào phôi, và khuôn trên di chuyển xuống để bắt đầu ép, và khuỷu được hình thành nhờ sự ràng buộc của khuôn ngoài và sự hỗ trợ của khuôn trong.
So với phương pháp ép nóng, chất lượng bề ngoài của khuỷu dập không tốt bằng; khi dập khuỷu, phần cung ngoài được tạo hình ở trạng thái kéo căng, không có phần kim loại dư thừa nào khác để bù lại, do đó độ dày thành của phần cung ngoài mỏng hơn khoảng 10%. Tuy nhiên, do đặc điểm sản xuất từng sản phẩm riêng lẻ và chi phí thấp, nên phương pháp dập khuỷu chủ yếu được sử dụng để sản xuất số lượng nhỏ các khuỷu có thành dày.
Khớp nối khuỷu dập khuôn được chia thành hai loại: dập nguội và dập nóng, thường tùy thuộc vào tính chất vật liệu và khả năng của thiết bị mà người ta lựa chọn phương pháp dập nguội hoặc dập nóng.
Quá trình tạo hình khuỷu bằng ép đùn nguội sử dụng máy tạo hình khuỷu chuyên dụng, phôi được đưa vào khuôn ngoài, sau đó qua khuôn trên và khuôn dưới, dưới tác động của thanh đẩy, phôi di chuyển dọc theo khe hở giữa khuôn trong và khuôn ngoài để hoàn thành quá trình tạo hình.
Việc sử dụng quy trình ép đùn nguội trong và ngoài khuôn để sản xuất khuỷu nối có hình dạng đẹp, độ dày thành đồng đều, sai lệch kích thước nhỏ, vì vậy đối với khuỷu nối bằng thép không gỉ, đặc biệt là khuỷu nối thép không gỉ thành mỏng, người ta thường sử dụng quy trình này để sản xuất. Quy trình này đòi hỏi độ chính xác cao của khuôn trong và ngoài; sai lệch độ dày thành của phôi cũng là yêu cầu khá khắt khe.
Hệ thống hàn tấm
Sử dụng tấm kim loại cùng với máy ép để tạo ra một nửa hình dạng khuỷu, sau đó hàn hai phần hình dạng đó lại với nhau. Quy trình này thường được sử dụng để chế tạo khuỷu có đường kính DN700 trở lên.
Các phương pháp tạo hình khác
Ngoài ba quy trình tạo hình thông thường nêu trên, còn có phương pháp tạo hình khuỷu liền mạch bằng cách ép phôi vào khuôn ngoài, sau đó thông qua quy trình tạo hình bi phôi. Tuy nhiên, quy trình này tương đối phức tạp, khó thao tác và chất lượng tạo hình không tốt bằng các quy trình đã đề cập, do đó ít được sử dụng.
Đây là một loại phụ kiện đường ống thường được sử dụng trong lắp đặt đường ống để nối hai đường ống có đường kính danh nghĩa giống hoặc khác nhau, cho phép đường ống uốn cong ở một góc nhất định, với áp suất danh nghĩa từ 1-1,6 MPa.
Theo góc độ, có ba góc phổ biến nhất là 45°, 90°, 180°, ngoài ra, tùy theo nhu cầu kỹ thuật, còn bao gồm cả góc 60° và các góc không chuẩn khác; theo quy trình sản xuất, có thể chia thành khuỷu hàn, khuỷu dập, khuỷu đẩy, khuỷu đúc, v.v.
1.Vì hầu hết các phụ kiện đường ống đều được sử dụng để hàn, nhằm nâng cao chất lượng mối hàn, các đầu được vát mép, tạo một góc nhất định với cạnh nhất định. Yêu cầu này cũng khá nghiêm ngặt, độ dày của cạnh, góc vát và phạm vi sai lệch đều được quy định. Chất lượng bề mặt và tính chất cơ học về cơ bản giống với ống. Để thuận tiện cho việc hàn, loại thép của phụ kiện đường ống và ống nối là giống nhau.
2.Điều đó có nghĩa là tất cả các phụ kiện đường ống đều được xử lý bề mặt, lớp oxit sắt trên bề mặt bên trong và bên ngoài được loại bỏ bằng phương pháp phun cát, sau đó được phủ một lớp sơn chống ăn mòn. Điều này nhằm đáp ứng nhu cầu xuất khẩu, ngoài ra, trong nước cũng giúp việc vận chuyển dễ dàng hơn, ngăn ngừa gỉ sét và oxy hóa.
3.Yêu cầu đóng gói đối với các phụ kiện đường ống nhỏ, ví dụ như xuất khẩu, cần phải sử dụng thùng gỗ, thể tích khoảng 1 mét khối, số lượng cút nối trong mỗi thùng không được vượt quá khoảng 1 tấn. Tiêu chuẩn cho phép đóng gói theo bộ, tức là bộ lớn gồm nhiều cút nối nhỏ, nhưng tổng trọng lượng nói chung không được vượt quá 1 tấn. Đối với các chi tiết lớn, cần đóng gói riêng lẻ, ví dụ như loại 24 inch phải được đóng gói riêng. Một yêu cầu khác là nhãn mác trên bao bì, nhãn mác này dùng để chỉ kích thước, số thép, số lô, nhãn hiệu của nhà sản xuất, v.v.
| Đường kính danh nghĩa | Từ trung tâm đến cuối | Từ trung tâm đến trung tâm | Trở lại mặt | |||||||
| Đường kính ngoài | Khuỷu tay 45° | Khớp nối khuỷu 90° | Khớp nối khuỷu 180° | |||||||
| Tại Bevel | B | A | O | K | ||||||
| DN | NPS | Loạt A | Loạt B | DàiBán kính | DàiBán kính | NgắnBán kính | DàiBán kính | NgắnBán kính | DàiBán kính | NgắnBán kính |
| 15 | 1/2 | 21.3 | 18 | 16 | 38 | - | 76 | - | 48 | - |
| 20 | 3/4 | 26,9 | 25 | 19 | 38 | - | 76 | - | 51 | - |
| 25 | 1 | 33,7 | 32 | 22 | 38 | 25 | 76 | 51 | 56 | 41 |
| 32 | 1,1/4 | 42,4 | 38 | 25 | 48 | 32 | 95 | 64 | 70 | 52 |
| 40 | 1,1/2 | 48,3 | 45 | 29 | 57 | 38 | 114 | 76 | 83 | 62 |
| 50 | 2 | 60,3 | 57 | 35 | 76 | 51 | 152 | 102 | 106 | 81 |
| 65 | 2,1/2 | 76.1(73) | 76 | 44 | 95 | 64 | 190 | 127 | 132 | 100 |
| 80 | 3 | 88,9 | 89 | 51 | 114 | 76 | 229 | 152 | 159 | 121 |
| 90 | 3,1/2 | 101,6 | - | 57 | 133 | 89 | 267 | 178 | 184 | 140 |
| 100 | 4 | 114,3 | 108 | 64 | 152 | 102 | 305 | 203 | 210 | 159 |
| 125 | 5 | 139,7 | 133 | 79 | 190 | 127 | 381 | 254 | 262 | 197 |
| 150 | 6 | 168,3 | 159 | 95 | 229 | 152 | 457 | 305 | 313 | 237 |
| 200 | 8 | 219.1 | 219 | 127 | 305 | 203 | 610 | 406 | 414 | 313 |
| 250 | 10 | 273 | 273 | 159 | 381 | 254 | 762 | 508 | 518 | 391 |
| 300 | 12 | 323,9 | 325 | 190 | 457 | 305 | 914 | 610 | 619 | 467 |
| 350 | 14 | 355,6 | 377 | 222 | 533 | 356 | 1067 | 711 | 711 | 533 |
| 400 | 16 | 406.4 | 426 | 254 | 610 | 406 | 1219 | 813 | 813 | 610 |
| 450 | 18 | 357.2 | 478 | 286 | 686 | 457 | 1372 | 914 | 914 | 686 |
| 500 | 20 | 508 | 529 | 318 | 762 | 508 | 1524 | 1016 | 1016 | 762 |
| 550 | 22 | 559 | - | 343 | 838 | 559 | 1676 | 1118 | 1118 | 838 |
| 600 | 24 | 610 | 630 | 381 | 914 | 610 | 1829 | 1219 | 1219 | 914 |
| 650 | 26 | 660 | - | 406 | 991 | 660 | 1982 | 1320 | - | - |
| 700 | 28 | 711 | 720 | 438 | 1067 | 711 | 2134 | 1422 | - | - |
| 750 | 30 | 762 | - | 470 | 1143 | 762 | 2286 | 1524 | - | - |
| 800 | 32 | 813 | 820 | 502 | 1219 | 813 | 2438 | 1626 | - | - |
| 850 | 34 | 864 | - | 533 | 1295 | 864 | 2590 | 1728 | - | - |
| 900 | 36 | 914 | 920 | 565 | 1372 | 914 | 2744 | 1828 | - | - |
| 950 | 38 | 965 | - | 600 | 1448 | 965 | 2896 | 1930 | - | - |
| 1000 | 40 | 1016 | 1020 | 632 | 1524 | 1016 | 3048 | 2032 | - | - |
| 1050 | 42 | 1067 | - | 660 | 1600 | 1067 | 3200 | 2134 | - | - |
| 1100 | 44 | 1118 | 1120 | 695 | 1676 | 1118 | 3352 | 2236 | - | - |
| 1150 | 46 | 1168 | - | 727 | 1753 | 1168 | 3506 | 2336 | - | - |
| 1200 | 48 | 1220 | 1220 | 759 | 1829 | 1219 | 3658 | 2440 | - | - |