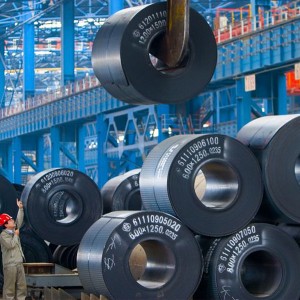


Tẩy gỉ cuộn thép cán nóng
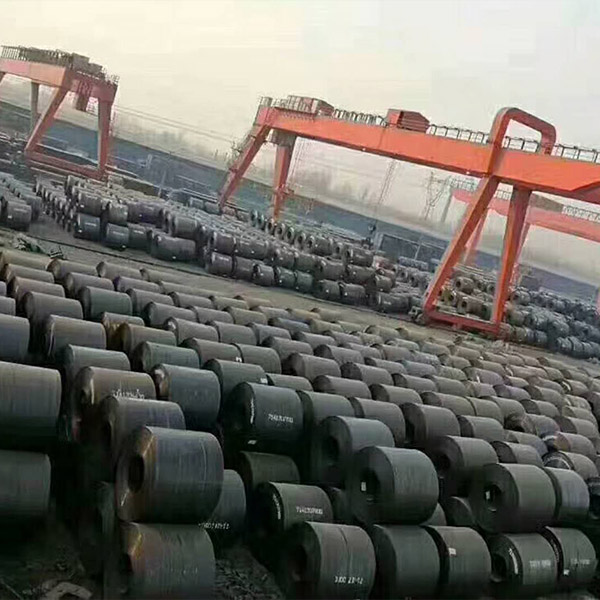
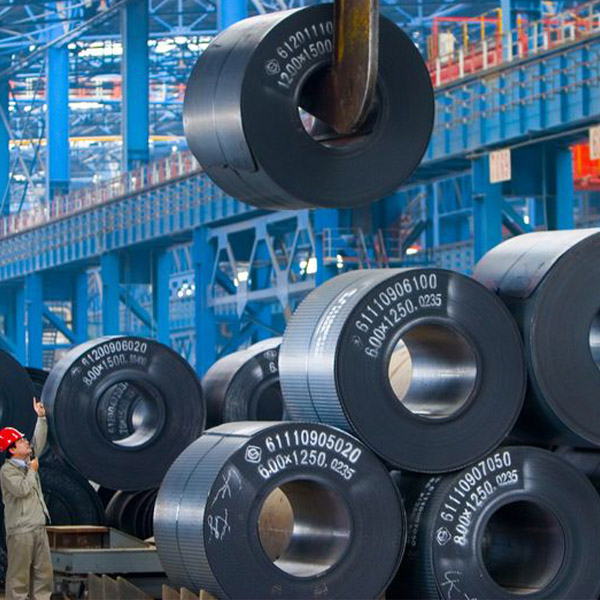
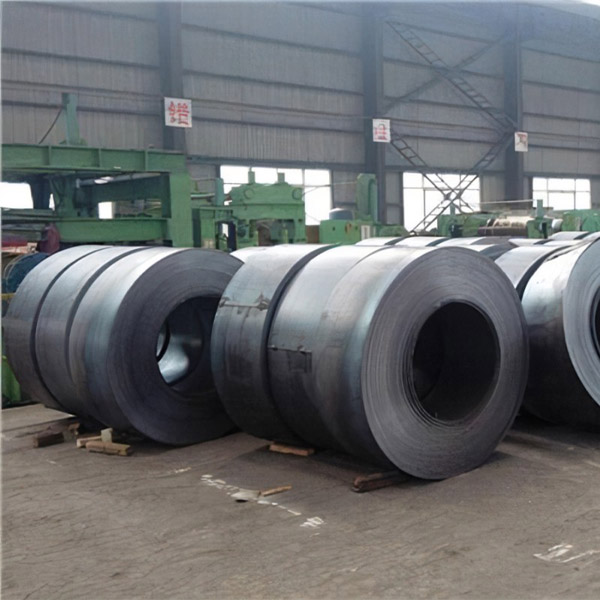
Kích thước của tấm thép phải đáp ứng các yêu cầu của bảng "Kích thước và thông số kỹ thuật của tấm thép cán nóng (Trích từ GB/T709-1988)".
Kích thước của dải thép phải đáp ứng các yêu cầu của bảng "Kích thước và thông số kỹ thuật của dải thép cán nóng (Trích từ GB/T709-1988)".
Chiều rộng của tấm thép cũng có thể là bất kỳ kích thước nào là 50mm hoặc bội số của 10mm.
Tấm thép có chiều dài bất kỳ là 100mm hoặc bội số của 50mm, nhưng chiều dài tối thiểu của tấm thép có chiều rộng nhỏ hơn hoặc bằng 4mm không được nhỏ hơn 1,2m, và chiều dài tối thiểu của tấm thép có độ dày lớn hơn 4mm không được nhỏ hơn 2m.
Theo yêu cầu, độ dày của tấm thép nhỏ hơn 30mm, khoảng cách giữa các tấm có thể là 0,5mm.
Tùy theo nhu cầu, sau khi thương lượng giữa nhà cung cấp và người mua, các tấm và dải thép có kích thước khác nhau có thể được cung cấp.
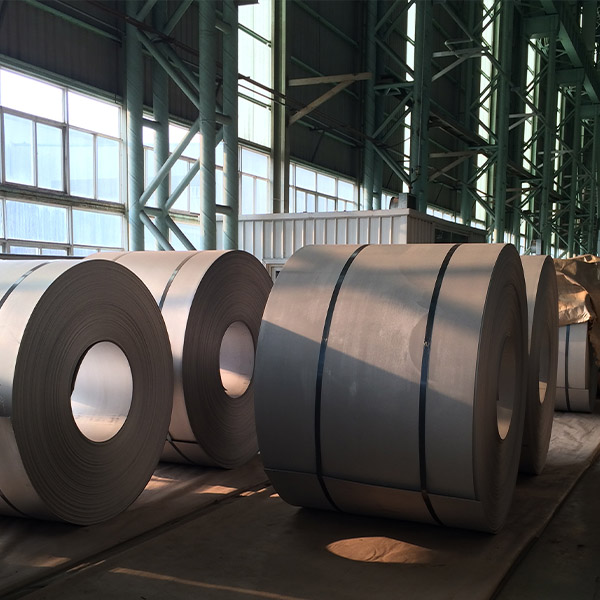
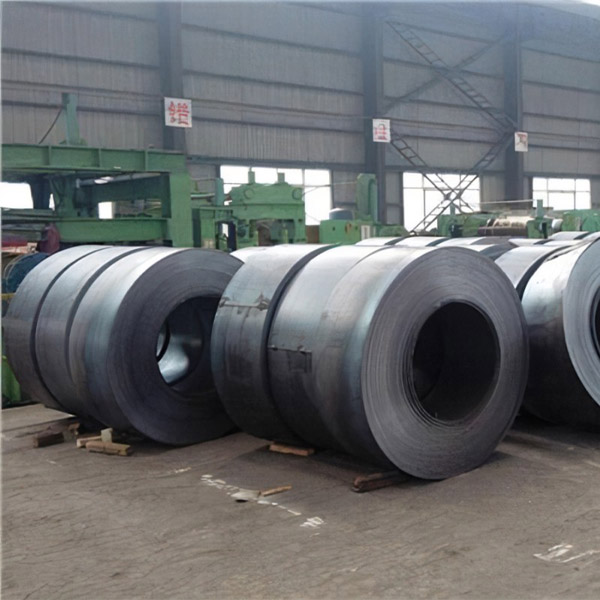
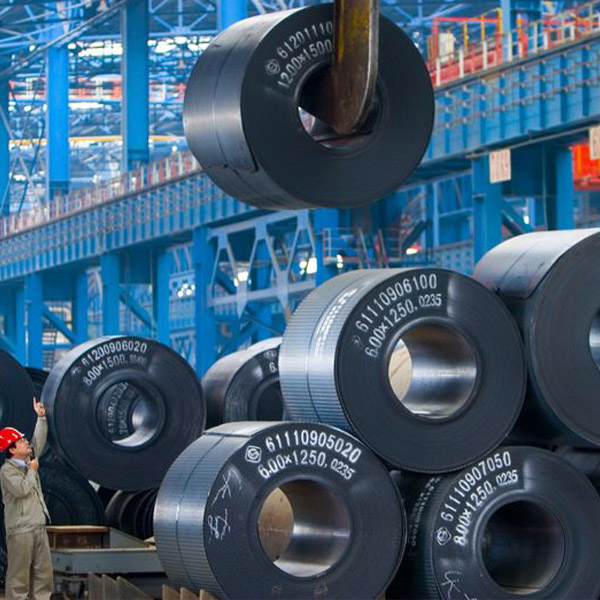
Độ dày thông thường:0.8, 1.0, 1.2, 1.5, 1.8, 2.0, 2.35, 2.45, 2.50, 2.70, 2.75, 2.8, 2.9, 2.95, 3.0, 3.25, 3.3, 3.5, 3.75, 3.8, 3.9, 3.95, 4, 4.25, 4.5, 4.7, 4.75, 5, 5.5, 5.75, 6, 6.75, 7, 7.5, 7.75, 8, 8.75, 9, 9.5, 9.75, 10, 10.5, 11, 11.5, 12
Thép cán nóng liên tục có thể được chia thành thép kết cấu cacbon thông thường, thép hợp kim thấp và thép hợp kim theo thành phần và tính chất của nó. Theo các ứng dụng khác nhau, chúng có thể được chia thành: thép định hình nguội, thép kết cấu, thép kết cấu ô tô, thép kết cấu chống ăn mòn, thép kết cấu cơ khí, thép hàn cho bình khí và bình áp lực, thép đường ống, v.v.
Dây chuyền sản xuất thép tấm cán nóng mạ kẽm nhúng nóng sử dụng quy trình ủ Sendzimir cải tiến, nguyên liệu là thép cuộn cán nóng đã tẩy gỉ. Quy trình sản xuất như sau:
Thép cuộn cán nóng đã tẩy gỉ → Tháo cuộn → Cắt đầu và đuôi → Hàn → Máy cấp liệu vòng → Lò ủ ngang Sendzimir cải tiến → Mạ kẽm nhúng nóng → Làm nguội sau khi mạ → Kiểm tra độ dày lớp kẽm → Làm phẳng và duỗi thẳng → Xử lý thụ động hóa → Bàn kiểm tra → Bôi dầu tĩnh điện → Cuộn → Cân và đóng gói → Kho thành phẩm.