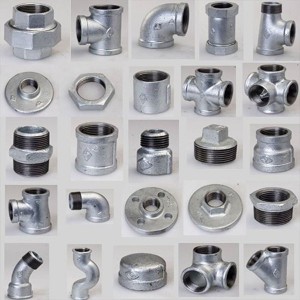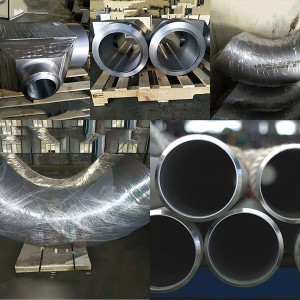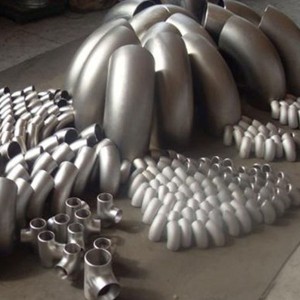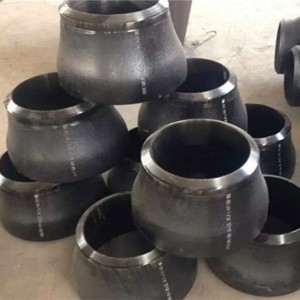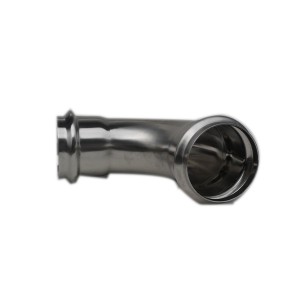


Khuỷu tay IF
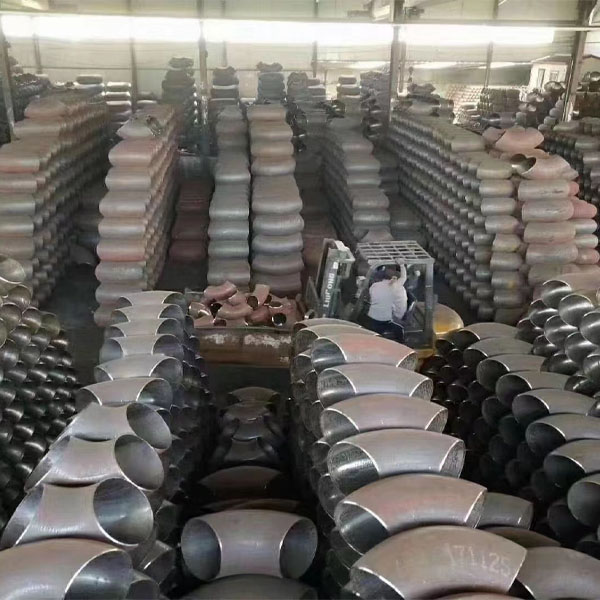

Máy uốn ống tần số trung bình sử dụng phương pháp gia nhiệt cảm ứng điện tần số trung bình để uốn phôi trong điều kiện gia nhiệt cục bộ. So với máy uốn ống nguội thông thường, máy này không chỉ không cần bộ khuôn mẫu đặc biệt hoàn chỉnh mà kích thước máy cũng chỉ bằng 1/3 đến 1/2 so với máy uốn ống nguội cùng thông số kỹ thuật. Quy trình uốn ống nóng tần số trung bình là phương pháp tiết kiệm và hiệu quả nhất trong số các quy trình uốn ống hiện có.
Quá trình uốn ống bằng tần số trung bình bao gồm việc đặt một cuộn cảm ứng lên phần ống thép cần uốn, kẹp đầu ống bằng một tay quay cơ khí, và dẫn dòng điện tần số trung bình vào cuộn cảm ứng để làm nóng ống thép. Khi nhiệt độ của ống thép tăng lên đến trạng thái dẻo, ống thép sẽ được đẩy bằng lực cơ học để tiến lên và uốn cong. Ống thép đã uốn được làm nguội nhanh chóng bằng chất làm mát, do đó trong quá trình làm nóng, tiến lên, uốn cong và làm nguội, ống thép được uốn cong liên tục.
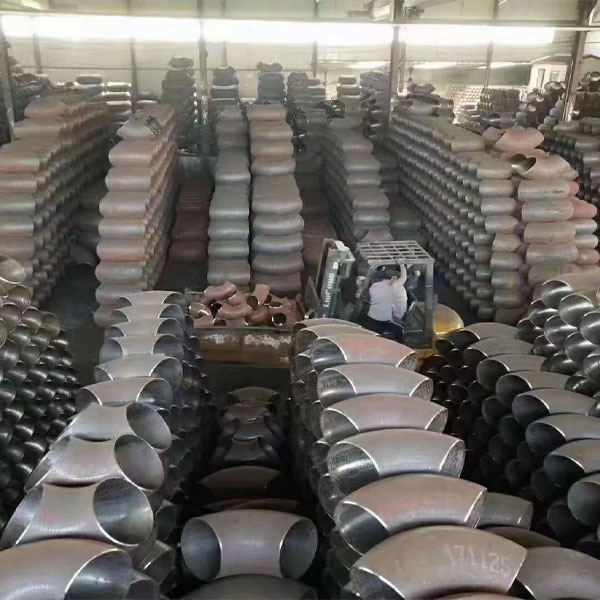
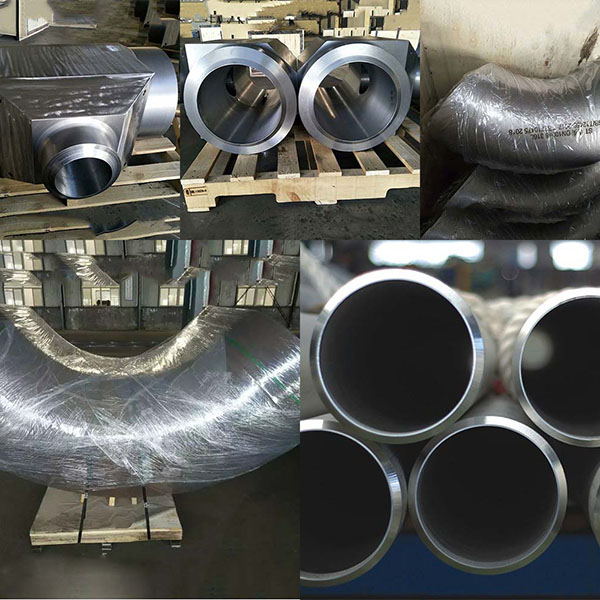
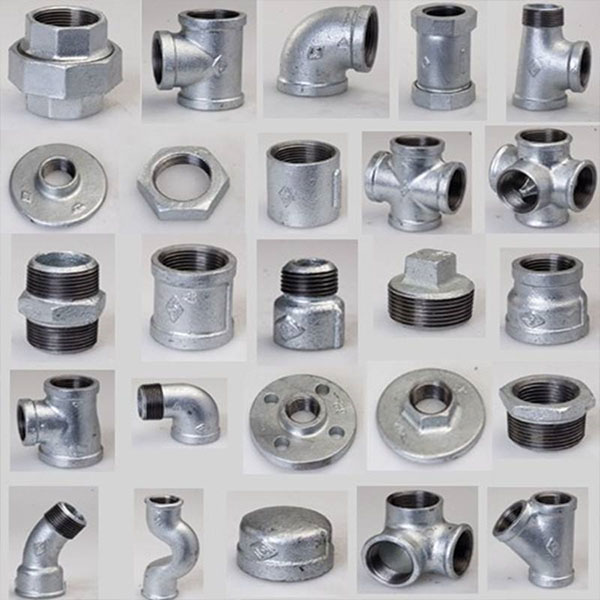
Các cút nối góc tần số trung bình được sử dụng rộng rãi trong việc chế tạo sẵn đường ống trong các ngành điện lực, dầu khí, hóa chất, hàng hải, hạt nhân và các lĩnh vực kỹ thuật khác. Tuy nhiên, các cút nối góc tần số trung bình có các nếp gấp sóng lớn hơn đáng kể tại điểm bắt đầu cung, đặc biệt nếu bán kính uốn nhỏ hơn 3Do (Do là đường kính ngoài của ống), các nếp gấp sóng cung bên trong sẽ lớn hơn, ảnh hưởng nghiêm trọng đến chất lượng bề ngoài của sản phẩm. Đây là một vấn đề mà các nhà sản xuất ống uốn trong nước chưa thể giải quyết và cần được giải quyết khẩn cấp trong nhiều thập kỷ qua.
Các cút nối góc tần số trung bình được sử dụng rộng rãi trong việc chế tạo sẵn đường ống trong các ngành điện lực, dầu khí, hóa chất, hàng hải, hạt nhân và các lĩnh vực kỹ thuật khác. Tuy nhiên, các cút nối góc tần số trung bình có các nếp gấp sóng lớn hơn đáng kể tại điểm bắt đầu cung, đặc biệt nếu bán kính uốn nhỏ hơn 3Do (Do là đường kính ngoài của ống), các nếp gấp sóng cung bên trong sẽ lớn hơn, ảnh hưởng nghiêm trọng đến chất lượng bề ngoài của sản phẩm. Đây là một vấn đề mà các nhà sản xuất ống uốn trong nước chưa thể giải quyết và cần được giải quyết khẩn cấp trong nhiều thập kỷ qua.
1. Phân loại theo chất liệu:
Thép cacbon:ASTM/ASME A234 WPB, WPC
Hợp kim:ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911, 15Mo3 15CrMoV, 35CrMoV
Thép không gỉ:ASTM/ASME A403 WP 304-304L-304H-304LN-304N ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
Thép chịu nhiệt độ thấp:ASTM/ASME A402 WPL3-WPL 6
Thép hiệu năng cao:ASTM/ASME A860 WPHY 42-46-52-60-65-70 Thép đúc, thép hợp kim, thép không gỉ, đồng, hợp kim nhôm, nhựa, xử lý bằng argon, PVC, PPR, RFPP (polypropylene gia cường), v.v.
2. Theo phương pháp sản xuất, nó có thể được chia thành các phương pháp ép, dập, rèn, đúc, v.v.
3. Theo tiêu chuẩn sản xuất, nó có thể được chia thành tiêu chuẩn quốc gia, tiêu chuẩn điện, tiêu chuẩn đóng tàu, tiêu chuẩn hóa chất, tiêu chuẩn nước, tiêu chuẩn Mỹ, tiêu chuẩn Đức, tiêu chuẩn Nhật Bản, tiêu chuẩn Nga, v.v.