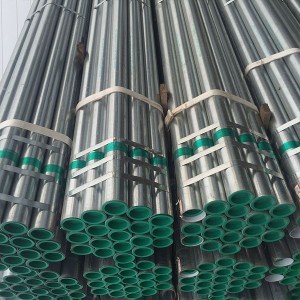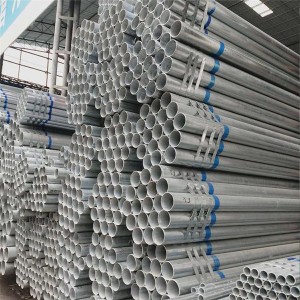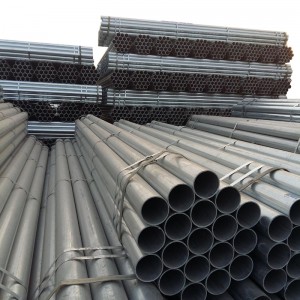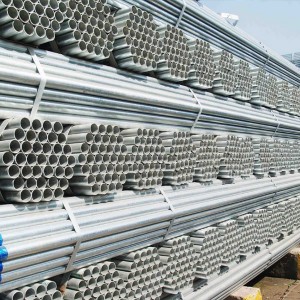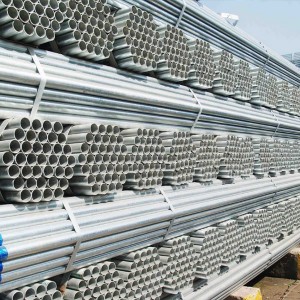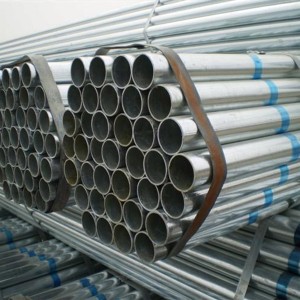


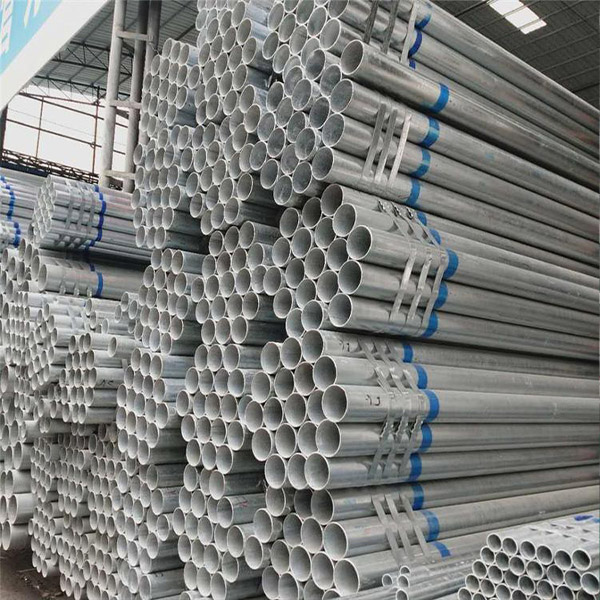
Ống thép mạ kẽm nguội, ống thép mạ kẽm nóng
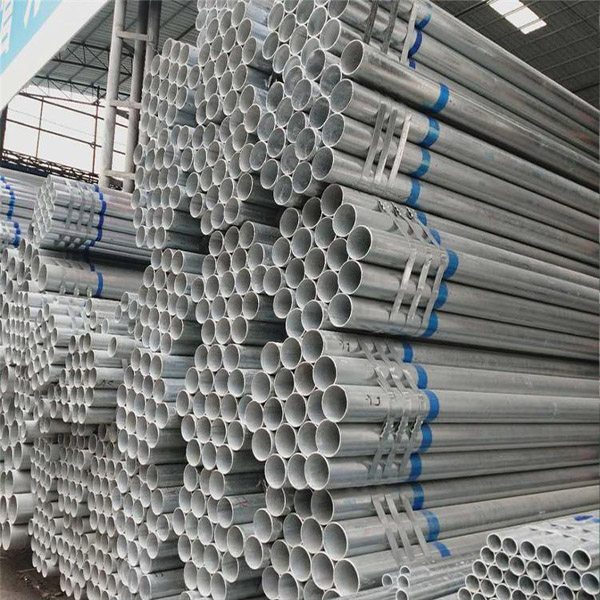
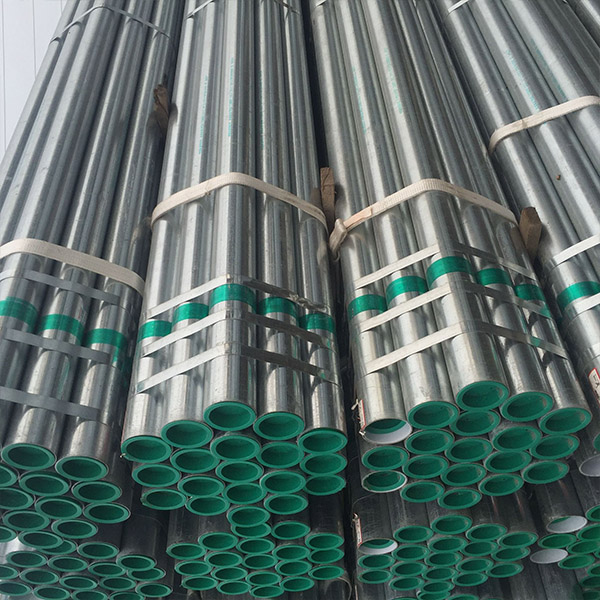
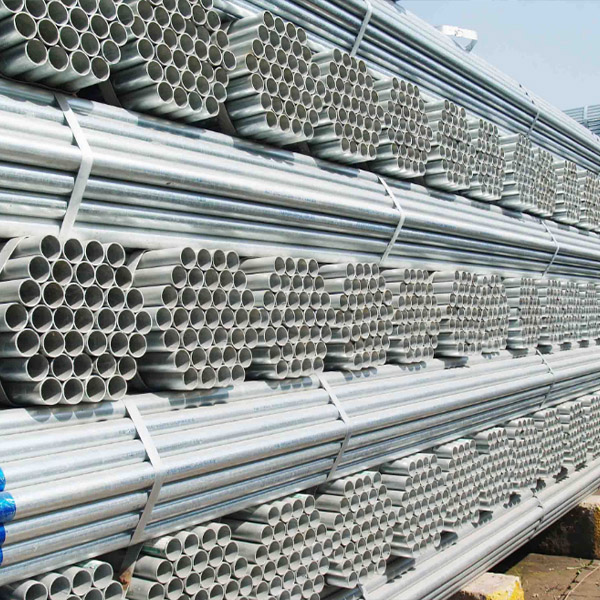
1. Mạ kẽm trước: Ống thép mạ kẽm trước được gia công trực tiếp từ dải thép mạ kẽm nhúng nóng.
Lớp mạ kẽm: 40-60g/sm², nếu cần lớp mạ kẽm dày hơn, có thể gia công theo đơn đặt hàng. (Độ dày từ 0,7mm đến 4,5mm)
2. Mạ kẽm nhúng nóng: Ống thép mạ kẽm nhúng nóng có lớp mạ kẽm dày hơn so với ống thép mạ kẽm thông thường. Ống thép đen sẽ được nhúng vào bể kẽm để mạ. Lớp mạ kẽm có thể dày từ 200-500g/m².
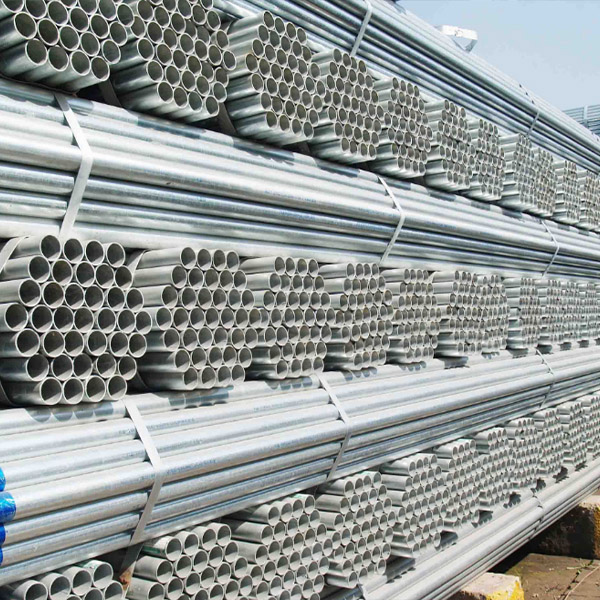
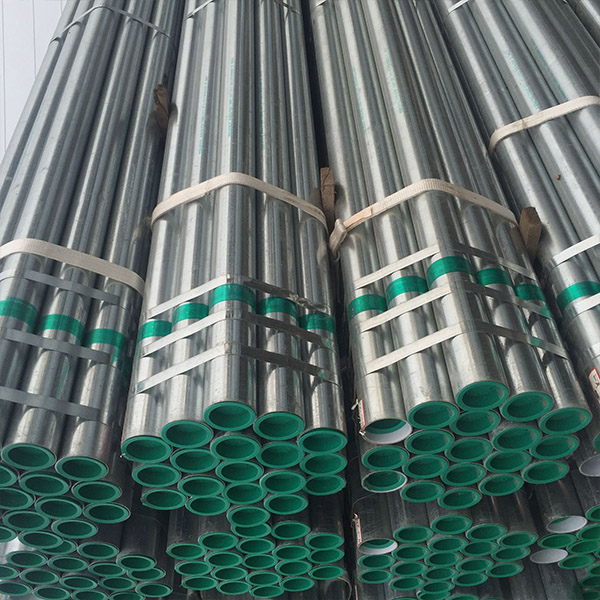
Quy trình thực hiện như sau:Ống đen - rửa kiềm - rửa bằng nước - tẩy gỉ - tráng nước - chất trợ ngâm - sấy khô - mạ kẽm nhúng nóng - thổi ngoài - thổi trong - làm mát bằng không khí - làm mát bằng nước - thụ động hóa - tráng nước - kiểm tra - cân - lưu trữ.
1. Thương hiệu và thành phần hóa học
Mác thép và thành phần hóa học của thép dùng cho ống thép mạ kẽm phải tuân thủ mác thép và thành phần hóa học của thép dùng cho ống thép đen theo quy định trong tiêu chuẩn GB/T3091.
2. Phương pháp sản xuất
Phương pháp sản xuất ống thép đen (hàn lò hoặc hàn điện) do nhà sản xuất lựa chọn. Phương pháp mạ kẽm nhúng nóng được sử dụng cho quá trình mạ kẽm.
3. Ren và khớp nối ống
(A) Đối với ống thép mạ kẽm có ren, ren phải được gia công sau khi mạ kẽm. Ren phải tuân thủ các quy định của YB 822.
(B) Các mối nối ống thép phải tuân theo tiêu chuẩn YB 238; các mối nối ống gang dẻo phải tuân theo tiêu chuẩn YB 230.
4. Tính chất cơ học Các tính chất cơ học của ống thép trước khi mạ kẽm phải đáp ứng các yêu cầu của tiêu chuẩn GB 3091.
5. Độ đồng đều của lớp mạ kẽm Ống thép mạ kẽm cần được kiểm tra độ đồng đều của lớp mạ kẽm. Mẫu ống thép không được chuyển sang màu đỏ (màu đồng) sau khi ngâm trong dung dịch đồng sunfat 5 lần liên tiếp.
6. Thử nghiệm uốn nguội Ống thép mạ kẽm có đường kính danh nghĩa không quá 50mm cần được thử nghiệm uốn nguội. Góc uốn là 90°, bán kính uốn gấp 8 lần đường kính ngoài. Không sử dụng vật liệu hàn trong quá trình thử nghiệm, và mối hàn của mẫu phải được đặt ở phía ngoài hoặc phía trên theo hướng uốn. Sau khi thử nghiệm, không được có vết nứt và bong tróc lớp kẽm trên mẫu.
7. Thử nghiệm áp suất nước: Thử nghiệm áp suất nước nên được thực hiện trong ống nghiệm. Có thể sử dụng phương pháp phát hiện khuyết tật bằng dòng điện xoáy thay cho thử nghiệm áp suất nước. Áp suất thử nghiệm hoặc kích thước mẫu so sánh cho thử nghiệm dòng điện xoáy phải đáp ứng các yêu cầu của tiêu chuẩn GB 3092. Tính chất cơ học của thép là một chỉ số quan trọng để đảm bảo hiệu suất sử dụng cuối cùng (tính chất cơ học) của thép.
Công ty TNHH Vật liệu Kim loại Sơn Đông Jinbaicheng tọa lạc tại Sơn Đông, cơ sở sản xuất ống hàn lớn nhất thế giới. Sau nhiều năm nỗ lực, công ty đã hình thành mô hình phát triển đầu tư đa dạng. Phù hợp với yêu cầu của quá trình công nghiệp hóa mới, chúng tôi phát huy tối đa lợi thế của mình để đạt được quy mô, cơ cấu và chất lượng, từ đó nâng cao toàn diện lợi ích.
Chúng tôi chuyên kinh doanh các loại ống thép mạ kẽm, ống thép cán nóng, ống thép liền mạch. Sau nhiều năm phát triển, chúng tôi đã xây dựng được mối quan hệ lâu dài với khách hàng.
Hợp tác với khách hàng từ hơn 70 quốc gia trên thế giới, bao gồm Canada, Úc, Singapore, Thái Lan, Hàn Quốc, Việt Nam, Mexico, Chile, Peru và New Zealand. Sản lượng hàng năm đạt 700.000 tấn.
Phương pháp kết nối ống thép mạ kẽm: ren, hàn.
Kết nối rãnh cuộn
(1) Nứt mối hàn rãnh cuộn
1. Làm nhẵn các gờ hàn thành trong của phần rãnh ép của vòi phun để giảm lực cản của rãnh cán.
2. Điều chỉnh trục của ống thép và thiết bị cán rãnh, đảm bảo ống thép và thiết bị cán rãnh phải ở vị trí bằng phẳng.
3. Điều chỉnh tốc độ ép rãnh, và thời gian tạo rãnh không được vượt quá quy định, tác dụng lực đều và chậm.
(2) Ống thép rãnh cuộn bị gãy
1. Làm nhẵn các gờ hàn thành trong của phần rãnh ép ở miệng ống để giảm lực cản của rãnh cán.
2. Điều chỉnh trục của ống thép và thiết bị cán rãnh, đảm bảo ống thép và thiết bị cán rãnh phải ở vị trí bằng phẳng.
3. Điều chỉnh tốc độ ép, tốc độ ép không được vượt quá mức quy định, tác dụng lực đều và chậm.
4. Kiểm tra chiều rộng và kiểu dáng của con lăn đỡ và con lăn ép của thiết bị rãnh cán, và kiểm tra xem có sự không khớp về kích thước giữa hai con lăn hay không, điều này có thể gây ra hiện tượng kẹt.
5. Sử dụng thước kẹp Vernier để kiểm tra xem rãnh của ống thép có đúng theo thông số kỹ thuật hay không.
(3) Rãnh được tạo bởi máy cán rãnh phải đáp ứng các yêu cầu sau
1. Bề mặt từ đầu ống đến phần rãnh phải nhẵn, không có chỗ lồi lõm và không có vết lăn.
2. Tâm của rãnh phải đồng tâm với thành ống, chiều rộng và chiều sâu của rãnh phải đáp ứng yêu cầu, và kiểm tra xem loại bộ phận kẹp có đúng không.
3. Bôi chất bôi trơn lên vòng đệm cao su và kiểm tra xem vòng đệm cao su có bị hư hỏng không. Chất bôi trơn không được là dầu.
Mối nối hàn
1. Miệng ống thép mạ kẽm không thẳng hàng và có vấn đề về độ nghiêng của miệng ống sau khi ghép nối. Nên cắt bỏ phần đầu ống trong một thời gian ngắn trước khi gia công.
2. Sau khi nối các đầu ống thép mạ kẽm, nếu hai đầu ống không được nối chặt, dẫn đến độ dày mối hàn không đều; và ống bị biến dạng hình elip do nguyên nhân nội tại hoặc do va đập trong quá trình vận chuyển. Nên tạm thời cắt bỏ phần đầu ống rồi tiến hành lại quy trình.
3. Sau khi các đầu nối của ống thép mạ kẽm được ghép sát nhau, các vết phồng rộp xuất hiện ở các đầu nối:
4. Do lý do kỹ thuật trong quá trình hàn.
5. Có các cục kẽm trong vòi phun, có thể gây khó khăn trong việc hàn và tạo bọt khí. Nếu các cục kẽm quá lớn và xuất hiện quá nhiều trong các ống, cần phải loại bỏ chúng.
Kết nối dây
1. Khóa ren: Nếu vòng ống và khóa ren không khớp hoàn toàn, hãy nới lỏng, cắt bỏ phần khóa bị hỏng và lắp lại ren.
2. Ren ống thép và ren vòng ống không khớp nhau và không thể kết nối. Cần thay thế vòng ống hoặc điều chỉnh thiết bị và làm lại ren.
3. Thiếu họa tiết sau khi ren ống thép: Kiểm tra xem độ dày thành ống thép có đáp ứng yêu cầu độ dày tiêu chuẩn của ống ren hay không.
| Kiểu | Ống thép mạ kẽm EN10210 |
| Cấp | S235jrh(1.0039), s275j0h(1.0149), s275j2h(1.0138), s355j0h(1.0547), s355j2h(1.0576), s355k2h(1.0512), s27(1.0512), 5.9(1.0512), 7(9), 7(9), 5.9(1.0512), s27(1.0512), s27(1.0149), s275j2h(1.0138), s355j0h(1.0547) s(1.0597)h, s355n) s420nh(1.8750), s420nlh(1.8751), s460nh(1.8953), s460nlh(1.8956), s235jrh(1.0039), s275j(1.8750), s420nlh(1.8751), s460nh(1.8953), s235jrh(1.0039), s275j5(j5h), 5j5(04j), 5h(1.8751), 5h(1.8751), s460nh(1.8953) 1.051), s355j2h2(1.0552), s355j2h(1.0552)(1.0493), s275nlh(1.0497), s355nh(1.0539), s355nlh(1.0549), s420nh(1.8750), s420nlh(1.8751), s460nh(1.8953), s460nlh(1.8956) , s275mh(1.8453)(m843)s275ml (s355mlh(1.8846)s420mh(1.8847)s420mlh(1.8848)s460mh(1.8849)s460mlh(1.8850) |
| Độ dày | 3mm - 30mm |
| Chứng nhận | Ul api |
| Dịch vụ xử lý | Uốn cong, hàn, tháo cuộn, đột dập, cắt |
| Tên sản phẩm | Ống thép liền mạch |
| Hình dạng | Hình vuông tròn. Hình chữ nhật |
| Chiều dài | 3-12m |
| Số lượng tối thiểu | 1 tấn |
| Công nghệ | cán nóng cán nguội |