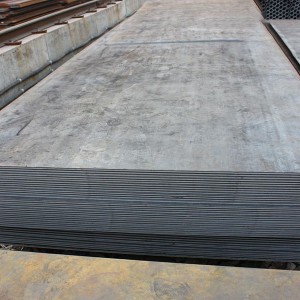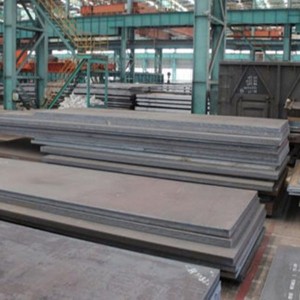


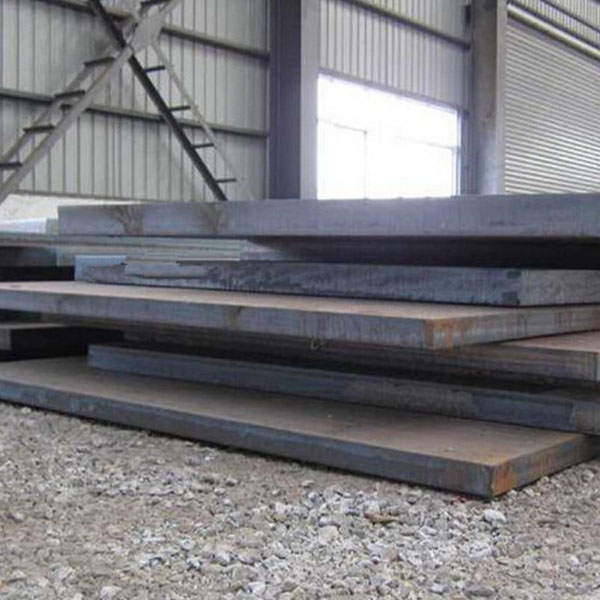
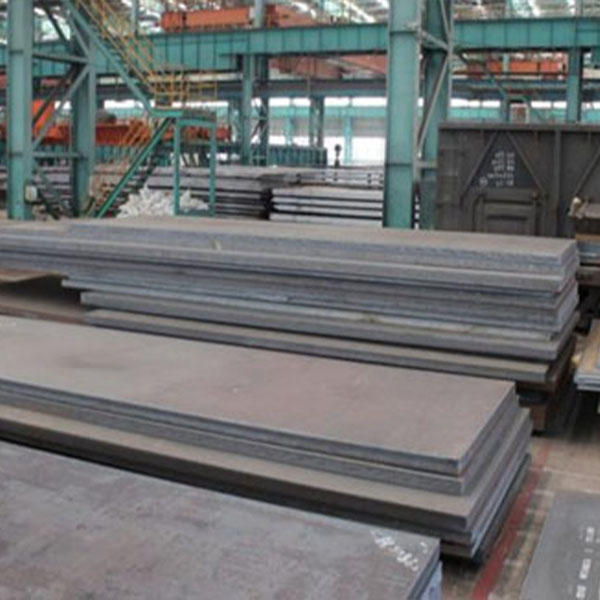
Thép tấm cán nóng hợp kim A516-70 dùng làm bồn chứa nước, nồi hơi.
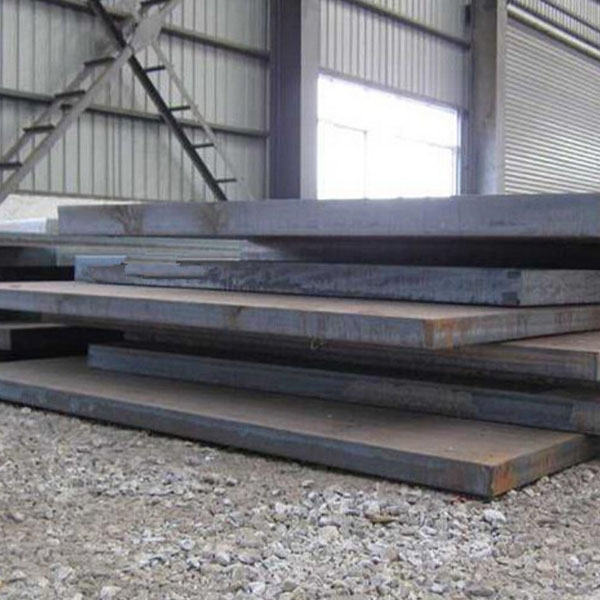
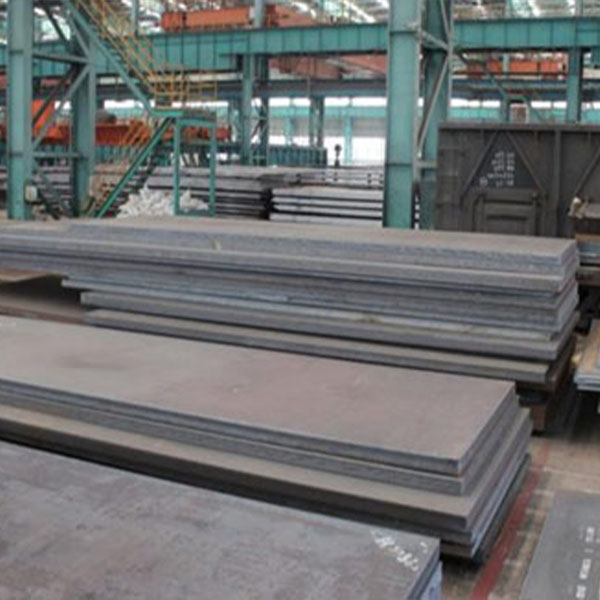
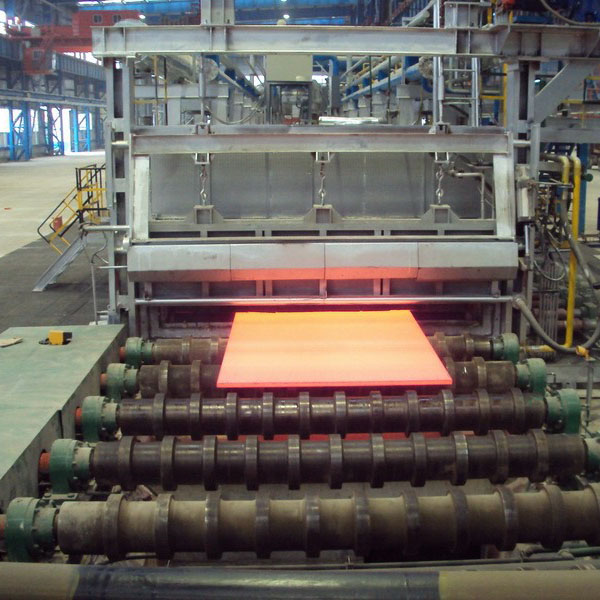
Thép Q460 là loại thép hợp kim thấp cường độ cao. Phương pháp ký hiệu của Q460: mã số thép được đặt trước bằng chữ "Q", biểu thị điểm chảy của thép, tức là cường độ chảy. Con số theo sau cho biết giá trị điểm chảy là 460, trong đó 460 là 460 MPa, mega là lũy thừa bậc 6 của 10, và Pa là đơn vị áp suất Pascal. Q460 có nghĩa là biến dạng dẻo của thép chỉ xảy ra khi cường độ của thép đạt 460 MPa, tức là khi lực tác dụng bên ngoài được giải phóng, thép chỉ có thể duy trì hình dạng chịu ứng suất và không thể trở lại hình dạng ban đầu. Cường độ này lớn hơn so với thép thông thường. Các ký hiệu cấp chất lượng thông thường lần lượt là A, B, C, D, E. Trên cơ sở đảm bảo hàm lượng cacbon tương đương thấp, Q460 tăng hàm lượng các nguyên tố vi hợp kim một cách thích hợp. Hiệu suất hàn tốt đòi hỏi thép có hàm lượng cacbon tương đương thấp, và việc tăng các nguyên tố vi hợp kim làm tăng cường độ của thép đồng thời cũng làm tăng hàm lượng cacbon tương đương của thép. Nhưng may mắn thay, lượng cacbon tương đương được thêm vào là nhỏ, vì vậy nó sẽ không ảnh hưởng đến hiệu suất hàn của thép.
Sự phát triển nhanh chóng của ngành công nghiệp ô tô đóng vai trò quan trọng trong sự phát triển kinh tế và xã hội của quốc gia. Tuy nhiên, do ảnh hưởng của tình trạng thiếu năng lượng, ô nhiễm môi trường và các vấn đề khác, mâu thuẫn trong sự phát triển của ngành công nghiệp này ngày càng trở nên rõ rệt. Nhìn về tương lai, sự phát triển của ngành công nghiệp này chỉ có thể bền vững nếu dựa trên nền tảng thiên nhiên, sinh thái, tiết kiệm năng lượng và an toàn.
Trong bối cảnh đó, việc ứng dụng thép nhẹ và thép cường độ cao trong ngành ô tô đã trở thành một hướng phát triển quan trọng. Tuy nhiên, với sự cải thiện độ bền của thép tấm cường độ cao, quy trình dập nguội truyền thống dễ bị nứt vỡ trong quá trình tạo hình, không đáp ứng được yêu cầu gia công của thép tấm cường độ cao. Trong trường hợp này, công nghệ tạo hình dập nóng thép tấm siêu cường độ cao đang dần được nghiên cứu trên thế giới - một quy trình mới tích hợp tạo hình, truyền nhiệt và biến đổi cấu trúc vi mô, chủ yếu sử dụng đặc tính tăng độ dẻo và giảm giới hạn chảy của kim loại tấm ở trạng thái austenit nhiệt độ cao. Tuy nhiên, tạo hình nhiệt đòi hỏi nghiên cứu chuyên sâu về điều kiện quy trình, biến đổi pha kim loại và công nghệ phân tích CAE, nhưng công nghệ này lại bị độc quyền bởi các nhà sản xuất nước ngoài và phát triển chậm ở Trung Quốc.
Theo khảo sát và thống kê, việc ứng dụng thép cường độ cao trong sản xuất một số thương hiệu ô tô đang ngày càng mở rộng, và tỷ lệ sử dụng thép cường độ cao trong khung thân của một số mẫu xe đã đạt tới 90%. Theo nghiên cứu của bộ phận năng lượng thuộc Viện Sắt thép Hoa Kỳ, ngay cả khi giá trị của thép cường độ cao giảm xuống, độ bền kéo của nó vẫn cao hơn nhiều so với thép tấm cán nguội truyền thống. Độ dẻo của thép cường độ cao chỉ bằng một nửa so với thép thông thường.
Khi vật liệu được tạo hình bằng phương pháp dập, nó sẽ cứng lại. Các loại thép khác nhau có mức độ cứng khác nhau. Nói chung, thép hợp kim thấp cường độ cao chỉ tăng nhẹ khoảng 20 MPa, chưa đến 10%. Lưu ý: giới hạn chảy của thép hai pha tăng lên 140 MPa, tăng hơn 40%! Trong quá trình tạo hình, kim loại sẽ trở nên hoàn toàn khác, hoàn toàn không giống như trước khi quá trình dập bắt đầu. Giới hạn chảy của các loại thép này tăng lên rất nhiều sau khi chịu ứng suất. Ứng suất chảy cao hơn của vật liệu kết hợp với sự cứng hóa do gia công tương đương với sự gia tăng đáng kể ứng suất chảy. Do đó, nứt, đàn hồi ngược, nhăn, kích thước phôi, mòn khuôn và mòn hàn vi mô đã trở thành những vấn đề trọng tâm trong quá trình tạo hình thép cường độ cao.
Dựa trên đặc tính của thép cường độ cao, nếu dòng chảy kim loại không thể thay đổi và ma sát không thể giảm, hiện tượng nứt và kết cấu không đồng đều của thép cường độ cao (HSS) có thể dẫn đến tăng tỷ lệ phế phẩm. Lực momen xoắn cao (Ksi) của vật liệu này (đơn vị đo lực chảy), khả năng đàn hồi cao, xu hướng hóa bền khi gia công và hoạt động ở nhiệt độ tạo hình cao đều là những thách thức đối với khuôn dập.
Công nghệ hàn laser phôi tùy chỉnh và tấm có tiết diện thay đổi liên tục
1. Tấm ghép hàn (Tailor Welded Blanks, TWB) sử dụng laser làm nguồn nhiệt hàn để kết hợp và hàn nhiều vật liệu khác nhau, độ dày khác nhau và lớp phủ khác nhau của thép, thép không gỉ, hợp kim nhôm, v.v. thành một tấm nguyên khối.
2. Bằng công nghệ hàn laser tùy chỉnh, có thể kết hợp hợp lý các vật liệu có độ dày và độ bền khác nhau theo điều kiện ứng suất của các bộ phận kết cấu, cải thiện độ cứng kết cấu đồng thời giảm trọng lượng của các bộ phận, cũng như tăng tỷ lệ sử dụng vật liệu và giảm số lượng bộ phận. Số lượng bộ phận trong quá trình sản xuất được đơn giản hóa. Công nghệ hàn laser tùy chỉnh đã trở thành phương tiện kỹ thuật chính để giảm trọng lượng ô tô và đã được ứng dụng vào nhiều mẫu xe của các nhà sản xuất. Chủ yếu được sử dụng trong các tấm ốp bên trong cửa trước và sau, dầm dọc trước và sau, tấm ốp hông, tấm ốp sàn, trụ A, B và C bên trong cửa, nắp bánh xe và tấm ốp bên trong cốp xe, v.v.
3. Tấm cán định hình (TRB), còn được gọi là tấm có độ dày khác biệt, đề cập đến việc thay đổi kích thước khe hở giữa các con lăn theo thời gian thực thông qua máy tính trong quá trình cán tấm thép, sao cho tấm mỏng được cán có hình dạng mặt cắt ngang thay đổi theo hướng cán đã được xác định trước.
4. Công nghệ sản xuất tấm có tiết diện thay đổi liên tục đã được sử dụng rộng rãi trong sản xuất các bộ phận kết cấu thân xe, chẳng hạn như nắp động cơ, trụ B, khung gầm thân xe, thanh dẫn hướng đệm động cơ, tấm ốp bên trong cột giữa, chắn bùn và hộp giảm chấn, v.v., và đã được ứng dụng thành công trên các mẫu xe Audi, BMW, Volkswagen, GM và các hãng khác.
5. Công nghệ hàn laser tùy chỉnh và công nghệ cắt mặt cắt liên tục thay đổi độ dày của vật liệu dập thông qua các phương pháp công nghệ khác nhau, được sử dụng để giải quyết vấn đề yêu cầu khả năng chịu tải khác nhau cho các bộ phận khác nhau của phụ tùng ô tô khi chịu tải. So với hai công nghệ trên, ưu điểm của công nghệ hàn laser tùy chỉnh nằm ở tính linh hoạt, có thể thực hiện ghép nối ở bất kỳ vị trí nào và ghép nối các vật liệu khác nhau. Ưu điểm của công nghệ cắt mặt cắt liên tục là không có đường hàn, độ cứng thay đổi dọc theo chiều dài tương đối nhẹ nhàng, khả năng tạo hình tốt hơn, chất lượng bề mặt tốt, hiệu suất sản xuất cao và chi phí thấp. Ứng dụng trong: hành lý, thiết bị y tế, vỏ xe máy; trần xe ô tô, xe buýt, bảng điều khiển; tựa lưng ghế, tấm cửa, khung cửa sổ, v.v.
| Tên sản phẩm | Thép tấm cán nóng hợp kim dùng cho bồn chứa nước, nồi hơi A516-70 |
| Tiêu chuẩn | ASTM, GB, DIN, JIS, EN, v.v. |
| Vật liệu | Thép nồi hơi |
| Kích cỡ | Độ dày: 2-300mm |
| Chiều rộng: 1000-3000mm | |
| Chiều dài: 1000~12000mm hoặc theo yêu cầu | |
| Ứng dụng | Xây dựng công trình, cầu, phụ tùng xe cộ, mông, bình chịu áp lực cao, nồi hơi, kết cấu thép lớn, v.v. |
| Tình trạng giao hàng | Cán nóng, cán có kiểm soát, tôi luyện hoặc theo yêu cầu. |
| Bề mặt | Hic, Ssc, Spwht, Theo yêu cầu |
| Chứng nhận | Bv、Iso、SGS、Ce ... |
| Để thanh toán | t/t, l/c, Western Union, v.v. |
| Thời gian giao hàng | 15-20 ngày sau khi nhận tiền đặt cọc, tùy thuộc vào số lượng. |
| Đóng gói | Gói vận chuyển tiêu chuẩn hoặc theo yêu cầu |