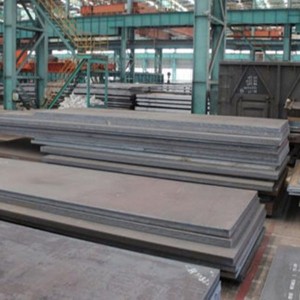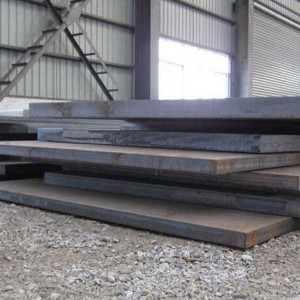


Tấm thép chịu áp lực dùng cho nồi hơi
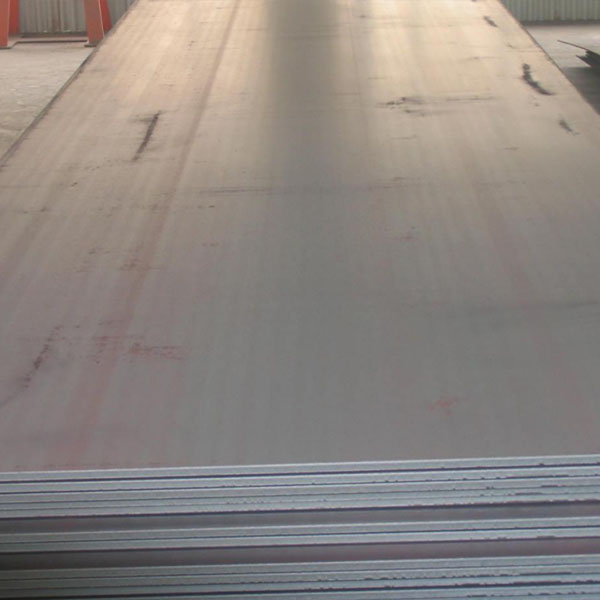
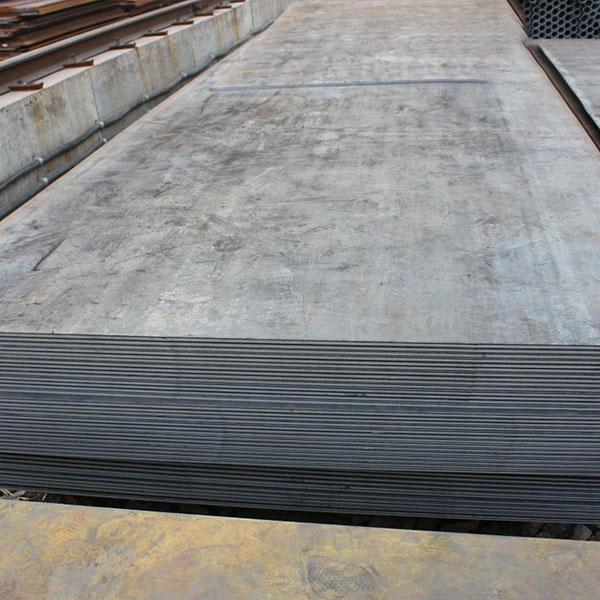

(1) Định nghĩa: Ngoài yêu cầu về độ bền và độ dẻo dai nhất định, vật liệu còn phải đồng nhất và các khuyết tật có hại bị hạn chế nghiêm ngặt.
(2) Loại: Theo phân loại thành phần, có thể chia thành hai loại: thép tấm cacbon và thép tấm hợp kim; theo phân loại độ bền, có thể chia thành thép tấm chịu áp suất cao, trung bình và thấp; theo môi trường sử dụng, có thể chia thành thép tấm chịu nhiệt độ cao, trung bình và thấp và thép tấm chịu ăn mòn.
(3) Các nhà máy sản xuất chính và các quốc gia sản xuất nhập khẩu chính:
①Các nhà máy sản xuất chính trong nước: Wugang, Anshan Iron and Steel, Laiwu Steel, Shanghai Iron and Steel, Baotou Steel, Sangang, v.v.;
②Các quốc gia và khu vực xuất khẩu chính ra nước ngoài: Nhật Bản, Nga, Đức, Đông Âu và các quốc gia, khu vực khác.
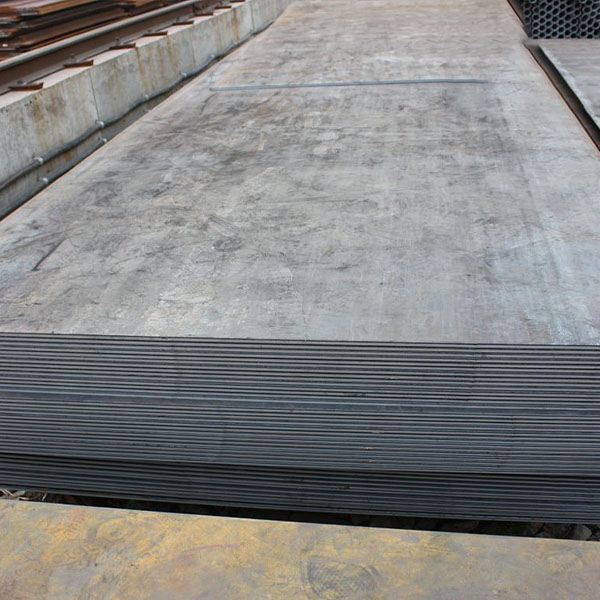
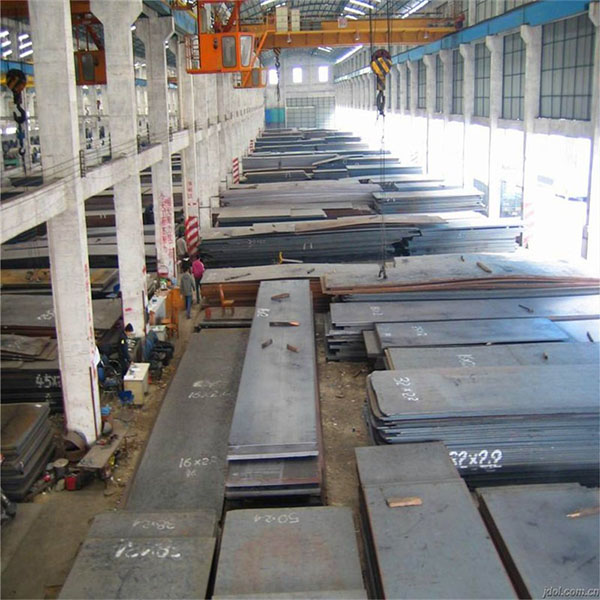
| Tấm tôn nồi hơi, tấm tôn container, trọng lượng tính toán, độ dày | ||||
| Độ dày danh nghĩa | Độ dày mang lại giá trị gia tăng | |||
| ≤1500 | >1500~2500 | >2500~4000 | >4000~4800 | |
| 3.00~5.00 | 0,25 | 0,35 | ---- | |
| 6:00~8:00 | 0,3 | 0,45 | ---- | |
| 9:00~15:0 | 0,35 | 0,5 | 0,6 | |
| 16.0~25.0 | 0,45 | 0,6 | 0,8 | |
| 26,0~40,0 | 0,5 | 0,7 | 0,9 | |
| 41~60.0 | 0,6 | 0,8 | 1 | |
| 61,0~100 | 0,75 | 1 | 1.2 | |
| 101~150 | 1.1 | 1.3 | 1,5 | |
| 151~200 | 1.3 | 1,5 | 1.6 | |
| 201~250 | 1,5 | 1.7 | 1.9 | |
| 251~300 | 1.7 | 1.9 | 2.1 | |
| 301~400 | 1.9 | 2.1 | 2.3 |
Độ dày của tấm thép chế tạo bình áp lực thường dao động từ 5mm đến 200mm, và được chia thành nhiều thông số kỹ thuật độ dày khác nhau trong suốt quá trình sản xuất. Các tiêu chuẩn quốc gia liệt kê kích thước tấm thép được khuyến nghị và độ lệch cho phép. Chất lượng bề ngoài
(1) Hình dạng của tấm thép: chẳng hạn như uốn cong hình lưỡi liềm, phẳng, vuông góc, v.v.
(2) Khuyết tật bề mặt: Các khuyết tật bề mặt của tấm thép chủ yếu bao gồm vết nứt, vết sẹo, bọt khí dẹt, tạp chất, gờ, lỗ rỗ, vảy oxit sắt ép, v.v. Do yêu cầu an toàn, tấm thép bình áp lực có yêu cầu nghiêm ngặt về khuyết tật bề mặt và bên trong. Nói chung, các khuyết tật nêu trên không được phép tồn tại. Tuy nhiên, được phép loại bỏ bằng các phương pháp thích hợp, và vị trí loại bỏ phải bằng phẳng. Độ dày của nó không được vượt quá chênh lệch độ dày cho phép của tấm thép. Nói chung, không được phép có lớp xen kẽ. Chỉ số thành phần hóa học:
① Thép tấm cacbon: chủ yếu kiểm tra hàm lượng cacbon, silic, mangan, phốt pho và lưu huỳnh. Một số loại thép cacbon cũng chứa một lượng nhất định đồng, crom, niken, molypden, vanadi và các nguyên tố khác. Trong đó, cacbon là yếu tố chính quyết định độ bền của thép tấm, nghĩa là độ bền của thép tấm tăng lên khi hàm lượng cacbon tăng. Hàm lượng cacbon của thép tấm cacbon nằm trong khoảng từ 0,16 đến 0,33%. Mangan và silic cũng có tác dụng cải thiện vật liệu và tăng cường độ bền. Silic: 0,10~0,55%, mangan: 0,4~1,6%. Một số tiêu chuẩn không có yêu cầu về silic và mangan đối với thép tấm nồi hơi thông thường, và hàm lượng đồng nhỏ hơn 0,30%. Các tiêu chuẩn khác như của Nhật Bản và Nga không có yêu cầu về hàm lượng đồng. Một số loại thép chất lượng cao có chứa crom (dưới 0,25%), niken (dưới 0,30%), molypden (dưới 0,10%) và vanadi (dưới 0,03%). Thành phần hóa học của từng loại thép tấm dùng cho nồi hơi được thể hiện trong các tiêu chuẩn sản phẩm được cung cấp trong Bảng 6-7-3.
Thông thường, chúng được để trần hoặc bó lại. Đối với các yêu cầu về độ nhẵn và chất liệu thép không gỉ, cần sử dụng hộp, giá đỡ hoặc khung, và chúng nên được bọc bằng giấy chống ẩm hoặc các vật liệu khác.
Công nghệ hàn laser phôi tùy chỉnh và tấm có tiết diện thay đổi liên tục
1. Tấm ghép hàn (Tailor Welded Blanks, TWB) sử dụng laser làm nguồn nhiệt hàn để kết hợp và hàn nhiều vật liệu khác nhau, độ dày khác nhau và lớp phủ khác nhau của thép, thép không gỉ, hợp kim nhôm, v.v. thành một tấm nguyên khối.
2. Bằng công nghệ hàn laser tùy chỉnh, có thể kết hợp hợp lý các vật liệu có độ dày và độ bền khác nhau theo điều kiện ứng suất của các bộ phận kết cấu, cải thiện độ cứng kết cấu đồng thời giảm trọng lượng của các bộ phận, cũng như tăng tỷ lệ sử dụng vật liệu và giảm số lượng bộ phận. Số lượng bộ phận trong quá trình sản xuất được đơn giản hóa. Công nghệ hàn laser tùy chỉnh đã trở thành phương tiện kỹ thuật chính để giảm trọng lượng ô tô và đã được ứng dụng vào nhiều mẫu xe của các nhà sản xuất. Chủ yếu được sử dụng trong các tấm ốp bên trong cửa trước và sau, dầm dọc trước và sau, tấm ốp hông, tấm ốp sàn, trụ A, B và C bên trong cửa, nắp bánh xe và tấm ốp bên trong cốp xe, v.v.
3. Tấm cán định hình (TRB), còn được gọi là tấm có độ dày khác biệt, đề cập đến việc thay đổi kích thước khe hở giữa các con lăn theo thời gian thực thông qua máy tính trong quá trình cán tấm thép, sao cho tấm mỏng được cán có hình dạng mặt cắt ngang thay đổi theo hướng cán đã được xác định trước.
4. Công nghệ sản xuất tấm có tiết diện thay đổi liên tục đã được sử dụng rộng rãi trong sản xuất các bộ phận kết cấu thân xe, chẳng hạn như nắp động cơ, trụ B, khung gầm thân xe, thanh dẫn hướng đệm động cơ, tấm ốp bên trong cột giữa, chắn bùn và hộp giảm chấn, v.v., và đã được ứng dụng thành công trên các mẫu xe Audi, BMW, Volkswagen, GM và các hãng khác.
5. Công nghệ hàn laser tùy chỉnh và công nghệ cắt mặt cắt liên tục thay đổi độ dày của vật liệu dập thông qua các phương pháp công nghệ khác nhau, được sử dụng để giải quyết vấn đề yêu cầu khả năng chịu tải khác nhau cho các bộ phận khác nhau của phụ tùng ô tô khi chịu tải. So với hai công nghệ trên, ưu điểm của công nghệ hàn laser tùy chỉnh nằm ở tính linh hoạt, có thể thực hiện ghép nối ở bất kỳ vị trí nào và ghép nối các vật liệu khác nhau. Ưu điểm của công nghệ cắt mặt cắt liên tục là không có đường hàn, độ cứng thay đổi dọc theo chiều dài tương đối nhẹ nhàng, khả năng tạo hình tốt hơn, chất lượng bề mặt tốt, hiệu suất sản xuất cao và chi phí thấp. Ứng dụng trong: hành lý, thiết bị y tế, vỏ xe máy; trần xe ô tô, xe buýt, bảng điều khiển; tựa lưng ghế, tấm cửa, khung cửa sổ, v.v.